在齿轮质量检测中,齿形、齿向等几何精度与表面粗糙度,都是评价加工质量的重要指标。但在传统检测流程中,这两类项目通常需要在不同设备上完成:齿轮精度测量结束后,工件还要转移到粗糙度仪上,重新装夹、找正,再进行粗糙度测量。对于齿面而言,难点还不只是工件流转。
齿轮完成精度测量后,再转移到另一台设备进行粗糙度检测,会增加搬运、等待、重新装夹和找正等环节。对于尺寸较大或重量较重的工件,流转与装夹也会带来更多操作负担。与此同时,齿形、齿向的粗糙度测量还面临一个实际问题——测头能否顺利到达指定位置。
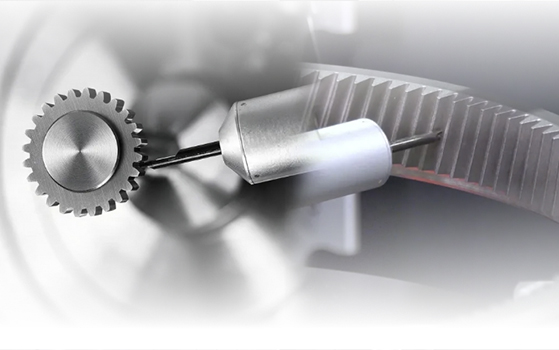
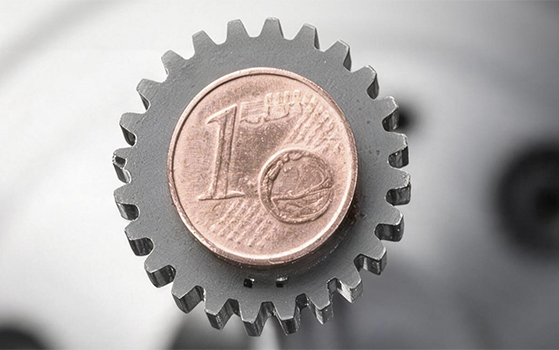
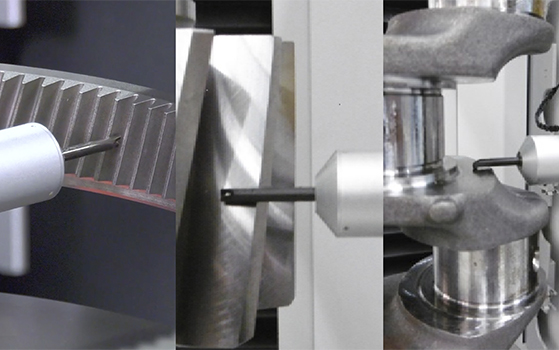
由于齿槽空间有限,普通粗糙度测头在进入齿面时,可能与相邻齿面发生干涉。即使能够进入齿槽,也不一定容易按照齿形或齿向方向完成测量。内齿、外齿和轴类表面的结构不同,测量位置与可达空间也不同,仅使用一种形式的测针,往往难以兼顾多种测量任务。
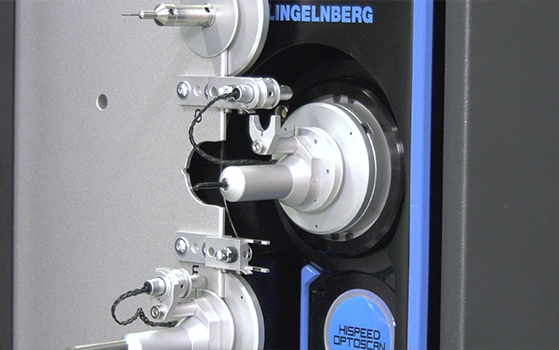
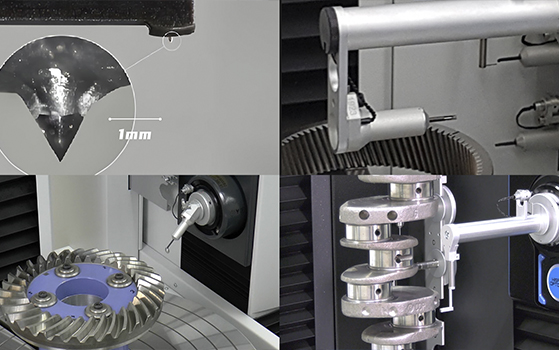
KLINGELNBERG(克林贝格)精密测量中心集成全自动粗糙度测量功能。齿轮精度测量结束后,设备可以自动更换粗糙度测针,随后继续进行粗糙度测量。
图:KLINGELNBERG(克林贝格)精密测量中心全自动粗糙度测量
整个过程中,工件无需转移到其他设备,也不需要人工反复拆装,使齿轮精度与表面粗糙度可以在同一台设备上连续测量。自动更换不仅减少了中间操作环节,也提高了不同测量任务切换的便捷性。
让测针自动更换,只解决了“如何更方便地测”。要解决齿面粗糙度“难以测量”的问题,还需要从测针设计入手。针对不同的测量对象和测量位置,KLINGELNBERG(克林贝格)对粗糙度测针进行相应设计与配置。测量内齿、外齿和轴类表面时,可以使用不同形式的测针,以适应相应的空间和测量路径。经过针对性设计的测针,可以减少与相邻齿面发生干涉的可能,使测针更容易进入测量位置,并按照设定的齿形或齿向路径完成检测。
齿轮精度与粗糙度测量集成在同一台设备上,改变的不只是测量设备的数量,也包括整个检测流程。工件无需在不同设备之间反复流转,减少了搬运、重复装夹和找正;自动更换测针,减少了人工操作;针对不同测量位置设计的测针,则降低了内齿、外齿及轴类表面的粗糙度测量难度。
从齿轮精度到表面粗糙度,从内齿、外齿到轴类表面,多种检测任务可以在同一测量平台上衔接完成。
精度、粗糙度,一机测量
自动换针,适配不同测量位置
KLINGELNBERG(克林贝格)
精密测量中心 P 系列
让齿轮粗糙度测量更便捷!
DKSH(大昌华嘉)是KLINGELNBERG(克林贝格)的中国总代理,为KLINGELNBERG(克林贝格)提供本地化的技术咨询、市场拓展及机床销售服务。
· 联系我们 ·
电话:021-64326139
邮箱:gem.cn@dksh.com
官网:www.dkshgem.com
KLINGELNBERG(克林贝格)集团是齿轮行业领先的公司之一,凭借百年经验、200多项专利、先进技术、高精度标准、定制化服务、全面解决方案和全球服务网络,持续推动齿轮制造创新。
KLINGELNBERG(克林贝格)产品包括:
· 精密测量中心
· 圆柱齿轮磨齿机/滚动检测机
· 锥齿轮切齿机/磨齿机




 返回列表


